
 English
 Español
 русский
Noticias
Hogar / Noticias / Noticias de la industria / Forjado con matriz abierta versus forjado de anillos sin costura para anillos de aluminio: rendimiento y resistencia
En equipos estructurales y giratorios de alta resistencia, los anillos de aluminio soportan cargas que las piezas mecanizadas ordinarias no pueden soportar. La elección entre forjado con matriz abierta y forjado de anillos sin costura afecta no solo la precisión dimensional y la resistencia, sino también la cantidad de la costosa palanquilla de aluminio que termina en el componente terminado. Este artículo compara los dos procesos específicamente para anillos de aluminio de alta resistencia, centrándose en el rendimiento del material y la resistencia mecánica.
La forja con matriz abierta, también llamada forja libre, deforma un tocho de aluminio calentado entre matrices planas o ligeramente contorneadas que nunca encierran completamente la pieza de trabajo. El operador controla la geometría posicionando el tocho, aplicando reducciones y moviéndose a lo largo de la pieza. Para los anillos, la secuencia típica es recalcar, perforar y estirar el mandril. El tocho se voltea para aumentar su diámetro, se perfora para crear un orificio central y luego se estira sobre un mandril mientras las herramientas superiores e inferiores presionan la pared, expandiendo el anillo hacia el diámetro y espesor exterior requeridos.
La forja con matriz abierta se valora por su flexibilidad. Puede producir anillos con diámetros exteriores muy grandes, secciones transversales rectangulares o personalizadas y herramientas relativamente simples. El tiempo de entrega es corto porque se utilizan herramientas planas, lo que hace que el proceso sea la primera opción para prototipos, componentes únicos y anillos que exceden la capacidad de los laminadores de anillos.
El costo aparece en el rendimiento material. El billete inicial es sólido y la bala perforada es una pérdida sólida. Además, la sección transversal final de un anillo forjado con matriz abierta se mecaniza a partir de una envoltura rectangular, de modo que las áreas de las esquinas que no pertenecen al perfil de acabado se eliminan como virutas. La utilización típica de material para los anillos de aluminio producidos por esta ruta está en el rango del 50 al 70 por ciento.
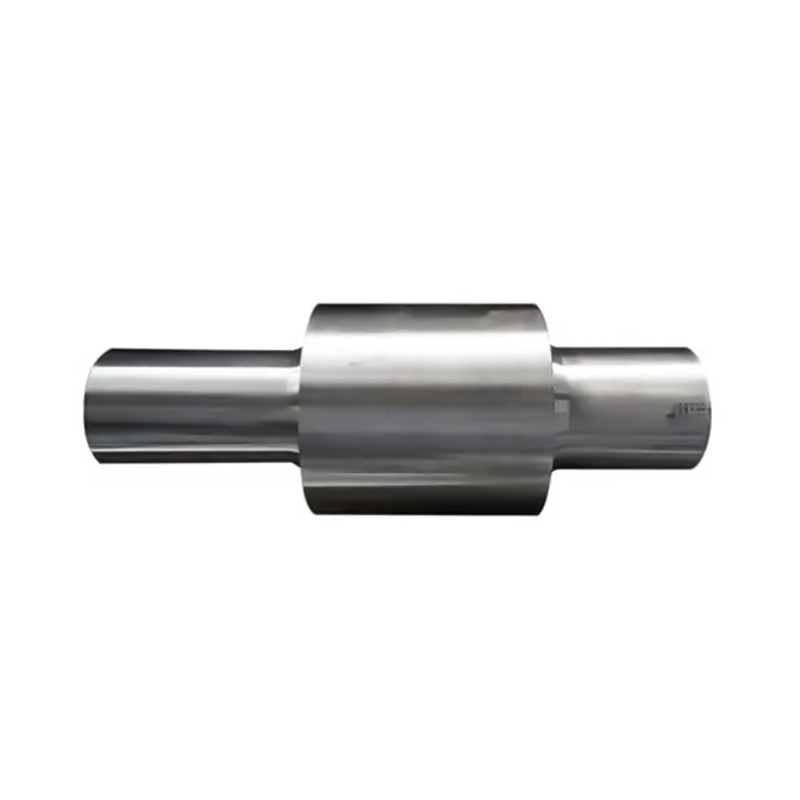 Piezas de forja con matriz abierta para los sectores metalúrgico, energético y de construcción Este proveedor ofrece ejes, engranajes, discos y cilindros forjados con matriz abierta para maquinaria pesada. Es relevante aquí porque el párrafo anterior analiza las compensaciones en el rendimiento del material en la producción de anillos de matriz abiertos. Ver producto →
El laminado de anillos sin costuras comienza con una preforma forjada y perforada, que se recalienta y se monta en un rodillo de mandril. Un rodillo principal impulsa la preforma mientras el mandril se mueve hacia adentro con una gran fuerza. El espesor de la pared se reduce progresivamente y el material desplazado fluye tangencialmente para aumentar el diámetro del anillo. Debido a que toda la sección transversal pasa repetidamente a través del espacio de rodadura, la estructura se trabaja uniformemente y el flujo de grano sigue la circunferencia del anillo.
El laminado del anillo produce una forma anular casi neta. El diámetro exterior, el orificio y el espesor de la pared se controlan dentro de tolerancias estrictas, generalmente con un margen de mecanizado mucho menor que el forjado con matriz abierta. Para anillos de aluminio de alta resistencia en cantidades que justifican el uso de herramientas, el laminado de anillos reduce el tiempo de mecanizado, mejora el flujo de material y ofrece estabilidad dimensional repetible de una pieza a otra.
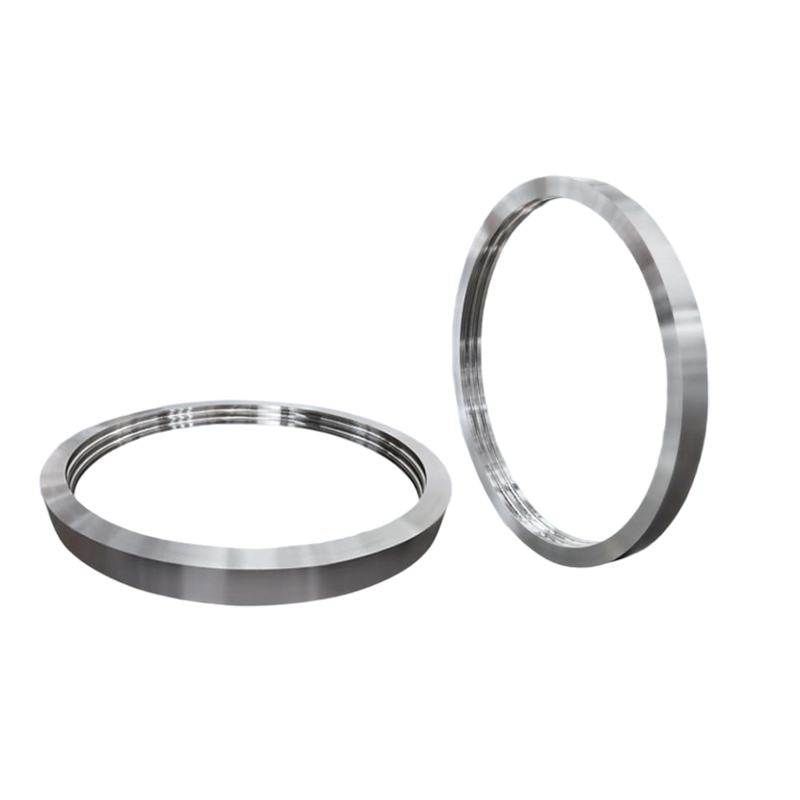 Fábrica de forja de anillos laminados para anillos de paso, bridas y matrices de pellets El laminado de anillos produce formas anulares casi netas con tolerancias estrictas y menos tolerancia de mecanizado. El texto que lo rodea destaca su ventaja en el rendimiento del material para las costosas aleaciones de aluminio, lo que hace que este proveedor sea pertinente. Ver producto →
El rendimiento del material es el factor de coste más directo en la forja de aluminio. Debido a que las aleaciones de aluminio cuestan considerablemente más por kilogramo que el acero estructural, una diferencia de 20 puntos porcentuales en la utilización puede cambiar el costo total de un anillo de alta resistencia más que la propia mano de obra de forjado.
¿A dónde va el material perdido en la forja con matriz abierta? Primero, el trozo central perforado se convierte en chatarra sólida. En segundo lugar, la envoltura de sección transversal rectangular deja material de esquina que nunca pertenece al anillo terminado. En tercer lugar, una mayor tolerancia de mecanizado significa cortes más profundos, tiempos de ciclo más largos y cargas de viruta más pesadas. Las virutas de aluminio son significativamente menos valiosas que la palanquilla sólida porque la refundición consume energía y provoca pérdida de masa fundida.
En el laminado de anillos sin costura, la preforma ya es anular y el laminado redistribuye el material en el perfil final en lugar de cortarlo. El margen de mecanizado se puede mantener en unos pocos milímetros por cara. El efecto combinado suele ser entre 15 y 25 puntos porcentuales más de utilización de material que el forjado con matriz abierta en el mismo trefilado.
| Parámetro | Forja con matriz abierta | Rodamiento de anillos sin costuras |
|---|---|---|
| Rendimiento típico del material | 50-70% | 75-90% |
| Margen de mecanizado por cara | 5-15mm | 2-5mm |
| Formulario de desecho principal | Babosa perforada y astillas | Pequeñas virutas de torneado |
La fuerza es direccional. En un anillo forjado con matriz abierta, el flujo de grano se orienta mediante pasos de estiramiento y aplanamiento, principalmente axiales y circunferenciales, pero menos uniformes a lo largo de la sección transversal. El centro de una pared gruesa puede sufrir una deformación limitada, por lo que las propiedades de todo el espesor, como la resistencia a las grietas por fatiga, pueden ser menores que en la superficie.
La laminación de anillos sin costuras recristaliza la estructura continuamente a medida que cada sección pasa a través del espacio de laminación. El flujo de grano sigue la circunferencia del anillo, que es exactamente la dirección de la tensión más alta en las pistas de rodamiento, las llantas de engranaje, las bridas y los componentes de la corona de giro. Para aleaciones de aluminio de alta resistencia como 7075 y 6061, la resistencia a la fatiga tangencial de un anillo laminado es consistentemente mayor que la de un anillo forjado con matriz abierta con la misma sección transversal y temple.
Esto no significa que la forja con matriz abierta sea inferior en todos los casos. Para anillos de sección rectangular que soportan cargas de compresión simples, la forja con matriz abierta con suficiente reducción y tratamiento térmico adecuado alcanza las especificaciones con márgenes cómodos. La decisión de ingeniería debe basarse en el estado tensional, la geometría de la sección transversal, la cantidad y la certificación requerida.
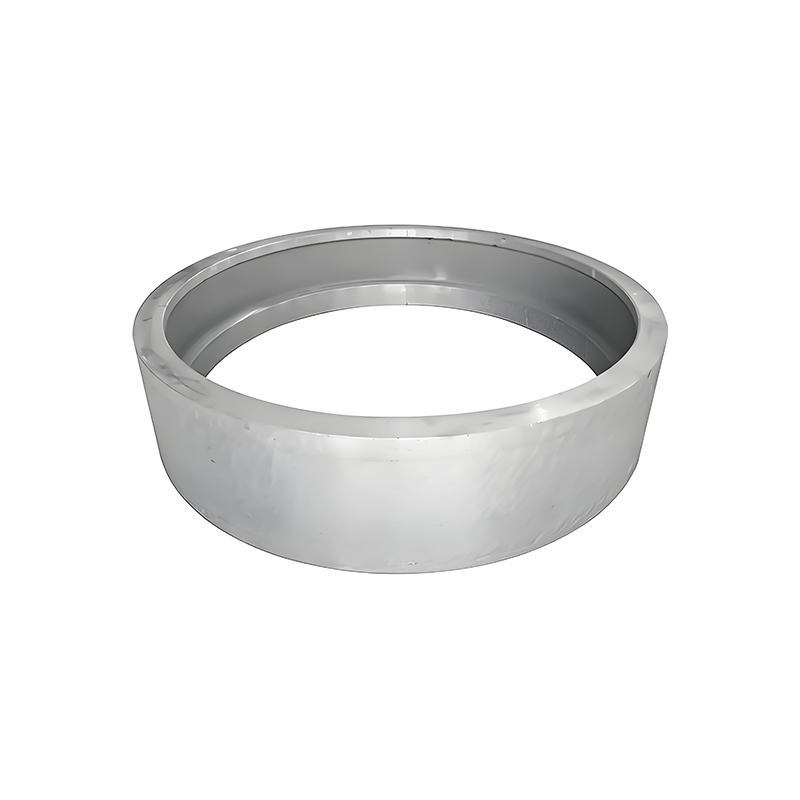 Forjas de aleación de aluminio 7075 para piezas aeroespaciales y de defensa de alta carga Esta página de producto cubre la composición de la aleación 7075, los tratamientos de envejecimiento y el rendimiento de forjado. Aparece después de una comparación entre el laminado abierto y el laminado en anillos, y ofrece una opción de alta resistencia para aplicaciones críticas. Ver producto →
Elija el rodamiento de anillos sin costuras cuando:
Elija la forja con matriz abierta cuando:
El costo total incluye palanquilla, energía, herramientas, mecanizado, inspección y chatarra. El laminado de anillos requiere una preforma preparada y herramientas de laminado dedicadas, por lo que el punto de equilibrio en comparación con la forja con matriz abierta generalmente se alcanza en cantidades modestas. Para anillos muy grandes producidos en poco volumen, la forja con matriz abierta a menudo gana en costo total a pesar del menor rendimiento del material, porque no se requieren costosas herramientas de preforma.
Cuando el rendimiento y la resistencia del material son los dos criterios dominantes y la pieza es un anillo anular con carga tangencial, el proceso de elección es el laminado de anillos sin costuras. Cuando la geometría es inusual, el anillo está sobredimensionado o la cantidad está por debajo del punto de equilibrio del utillaje, la forja con matriz abierta proporciona una ruta sólida y predecible.
La laminación de anillos sin costura generalmente logra una utilización del material del 75 al 90 por ciento, mientras que la forja con matriz abierta generalmente se mantiene entre el 50 y el 70 por ciento. La diferencia proviene del perfil anular casi neto del laminado de anillos, que elimina los desechos de las esquinas y reduce en gran medida el margen de mecanizado.
En la dirección tangencial, un anillo laminado generalmente muestra mayor resistencia y vida a la fatiga porque el flujo de grano sigue la circunferencia. Sin embargo, la resistencia en otras direcciones y las propiedades de todo el espesor dependen de la relación de reducción, el control de la temperatura y el temple final, por lo que la forja con matriz abierta aún puede ser la opción correcta para muchos anillos de sección rectangular.
Sí. La forja con matriz abierta no está limitada por las dimensiones del laminador. Utilizando el estiramiento con mandril en una prensa hidráulica, se pueden forjar anillos de aluminio de varios metros de diámetro exterior, razón por la cual las pistas de rodamiento grandes y los anillos estructurales a menudo se forjan con matriz abierta.
Elija laminación de anillos cuando la sección transversal sea anular, la cantidad justifique el uso de herramientas de preforma y el anillo esté sujeto a cargas tangenciales, como pistas de rodamiento, anillos dentados y anillos de energía eólica. Si la geometría es rectangular o incluye características integrales, o si la cantidad es muy baja, la forja con matriz abierta suele ser más práctica.
La selección entre forjado de anillos con matriz abierta y sin costura para anillos de aluminio de alta resistencia se guía por la geometría, la cantidad y la dirección de la tensión. La forja con matriz abierta proporciona flexibilidad y bajo costo de herramientas para anillos grandes e inusuales. El laminado de anillos sin costuras proporciona un mayor rendimiento del material, resistencia tangencial y consistencia dimensional para componentes anulares. Un proveedor de forja que opere líneas de laminación de anillos y matrices abiertas puede evaluar el dibujo primero y recomendar el proceso que se ajuste a las condiciones de servicio y al presupuesto. Si desea comprender las diferencias a nivel de equipo con más detalle, lea nuestra comparación anterior de Forja de anillos versus matriz abierta versus forja de anillos laminados .
 Forjas de aleación de titanio TA10
 Forjas de aleación de titanio TC4
 Forjas de acero inoxidable 2Cr13
 Forjas de aleación 2A12 AL
 Forjas de acero inoxidable 17-4ph
 Bloques forjados en campo de maquinaria de construcción pesada
 Forjas de aleación 5A06 AL
 Forjas de acero inoxidable dúplex CD4MCU
 Forjas de aleación 5083 AL
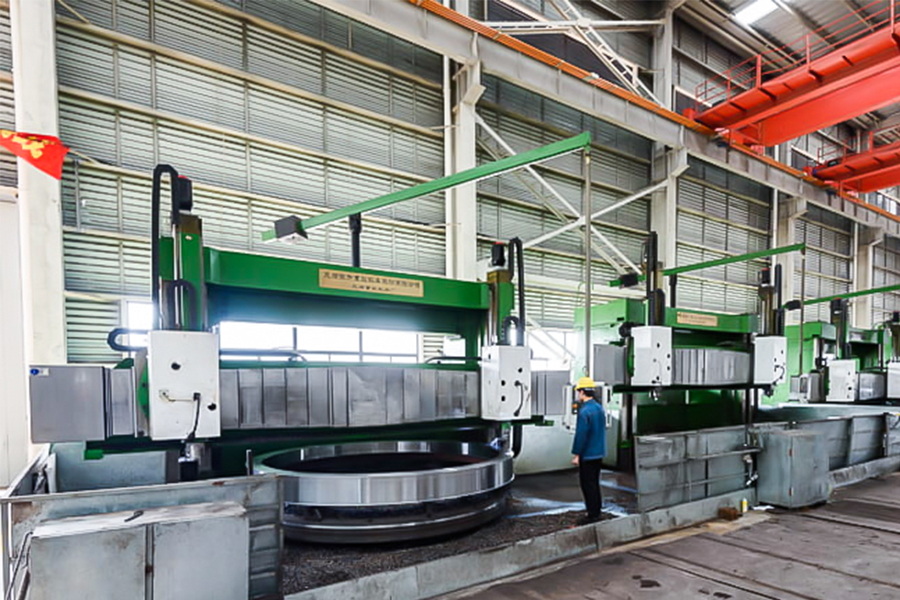 Torno giratorio vertical CNC de doble columna
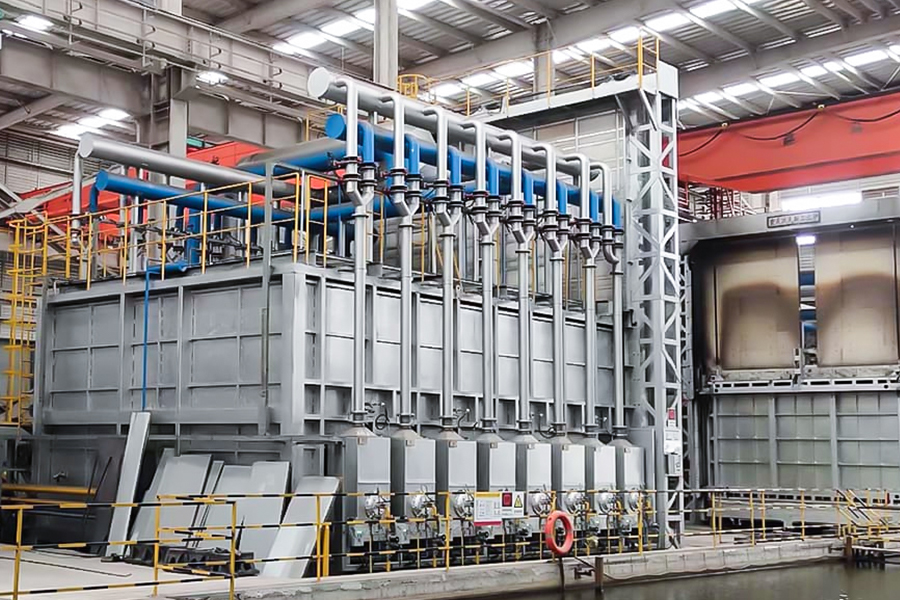 Horno de tratamiento térmico
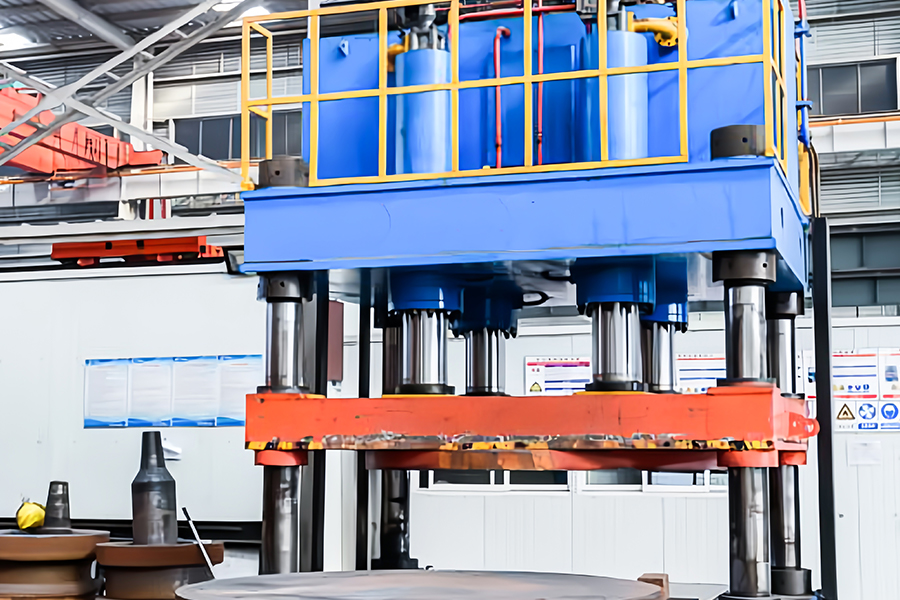 Enderezador
No.1317 Gangcheng Road, ciudad de Daxin, Zhangjiagang, Jiangsu, China
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP de Ventas
[email protected]
Maggie Xia -VP de Ventas
[email protected]

 Anterior