
 English
 Español
 русский
Noticias
Hogar / Noticias / Noticias de la industria / ¿Qué implica el proceso de forja de titanio? Pasos, temperaturas y equipos
Una brida forjada de aleación de titanio (TC4) para un sistema de propulsión marino aterrizó en el banco de inspección con una especificación de forjado que permitía solo una desviación de 15°C en la temperatura de la palanquilla durante un remojo de dos horas. Ese tipo de tolerancia no es excepcional en la forja de titanio; es una disciplina operativa normal. Debido a que la microestructura final, las propiedades mecánicas y el costo del titanio se determinan en gran medida en la forja, cualquier comprador o ingeniero que especifique una forja de titanio debe comprender exactamente lo que implica el proceso.
El proceso de forja de titanio implica calentar un tocho o lingote de titanio a una temperatura precisa, generalmente entre 850 °C y 1050 °C, dependiendo de la aleación, y luego deformarlo plásticamente bajo una velocidad de deformación controlada con una prensa hidráulica o un martillo, seguido de enfriamiento controlado, tratamiento térmico y mecanizado.
A diferencia del acero, las aleaciones de titanio ofrecen una estrecha ventana de temperatura deformable. Si la pieza de trabajo excede el transus β, se pueden formar granos β gruesos que no pueden refinarse mediante un tratamiento térmico posterior. Si hace demasiado frío, la tensión de flujo aumenta bruscamente y pueden producirse grietas. Esta es la razón por la que la forja de titanio requiere un control del horno de circuito cerrado, pirometría digital y prensas capaces de regular exactamente la velocidad del ariete.
Transus beta: la temperatura a la que una aleación de titanio se convierte en 100% fase β. Para Ti-6Al-4V, el β-transus es de aproximadamente 995°C. La forja por encima de este punto se denomina forja β; la forja debajo es forja α-β.
La forja de titanio es ante todo una tarea de control térmico. La temperatura de procesamiento correcta difiere según la clase de aleación, pero cada aleación de titanio tiene un límite estricto: el β-transus.
Para aleaciones α-β como Ti-6Al-4V, la forja α-β se lleva a cabo entre 30 y 80 °C por debajo de la transus β, generalmente a 900–980 °C. Esto produce una microestructura bimodal con buena elongación y resistencia a la fatiga. La forja β, por encima de la transus, produce una mayor resistencia a la fluencia pero una menor ductilidad a la tracción y se elige solo para piezas giratorias específicas en motores a reacción o turbinas de potencia.
El calentamiento debe ser uniforme. La conductividad térmica del titanio es aproximadamente un tercio de la del acero, lo que significa que las secciones gruesas pueden mostrar severos gradientes de temperatura. El tiempo de inmersión generalmente se establece en 1 minuto por 25 mm de sección transversal, seguido de la verificación del termopar en la forja de producción.
Un ciclo típico de forjado de titanio con matriz abierta o laminación de anillos sigue seis fases repetibles, cada una con sus propios riesgos de falla.
Un disco forjado TC4 de 400 mm normalmente requiere entre un 15% y un 20% de exceso de material para compensar la formación de incrustaciones, el desajuste de la matriz y el mecanizado final, en comparación con el 5% al 10% del acero.
Las prensas, no los martillos, son el equipo principal para el control del movimiento de forja abierta de titanio. Una prensa puede mantener una velocidad de ariete lenta y constante, mientras que un martillo imparte impactos con una alta tasa de deformación que pueden desencadenar bandas de corte adiabático en el titanio.
En Maiterio Intelligent Equipment, las líneas de forjado de matriz abierta utilizan prensas hidráulicas con velocidades de ariete inferiores a 10 mm/s para titanio. Para piezas de titanio con forma de anillo, los laminadores de anillos producen anillos laminados sin costura con un mejor flujo de grano que las barras mecanizadas. La elección entre prensa, martillo y rodillo anular afecta la microestructura: la deformación lenta promueve α globular, mientras que la deformación rápida corre el riesgo de agrietarse en los límites de los granos.
Las líneas de forjado de matriz abierta de Maiterio han estado manejando titanio y otras aleaciones de alta temperatura para clientes exigentes, a menudo combinadas con mecanizado de desbaste interno para controlar las tolerancias.
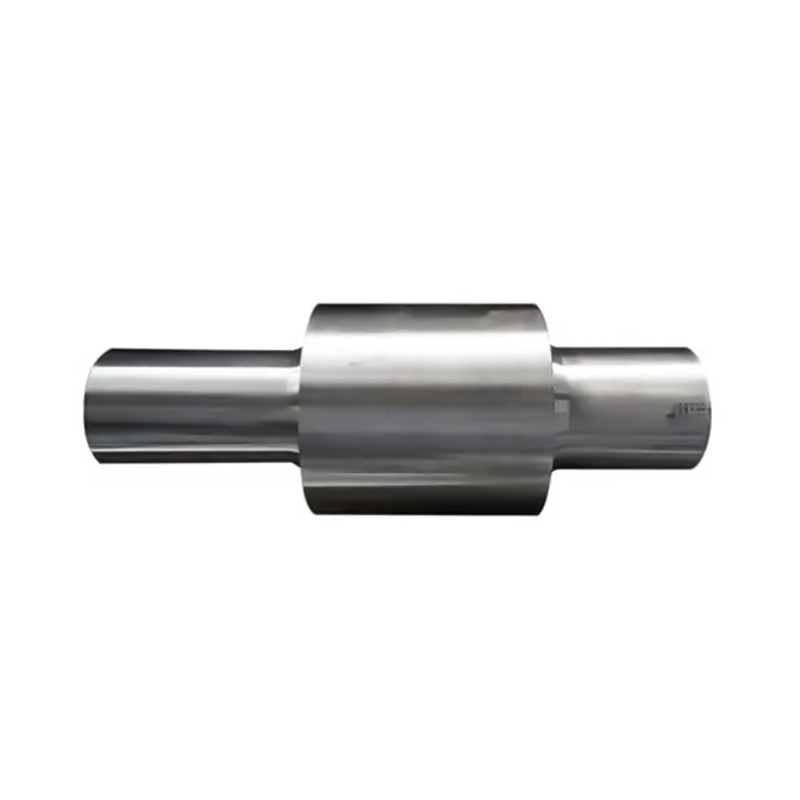 Piezas de forja de matriz abierta para titanio y aleaciones de alta temperatura Esta fábrica suministra ejes, engranajes, discos y cilindros forjados con matriz abierta para equipos metalúrgicos, energéticos, mineros y de construcción, con mecanizado de desbaste interno para controlar las tolerancias. Ver producto →
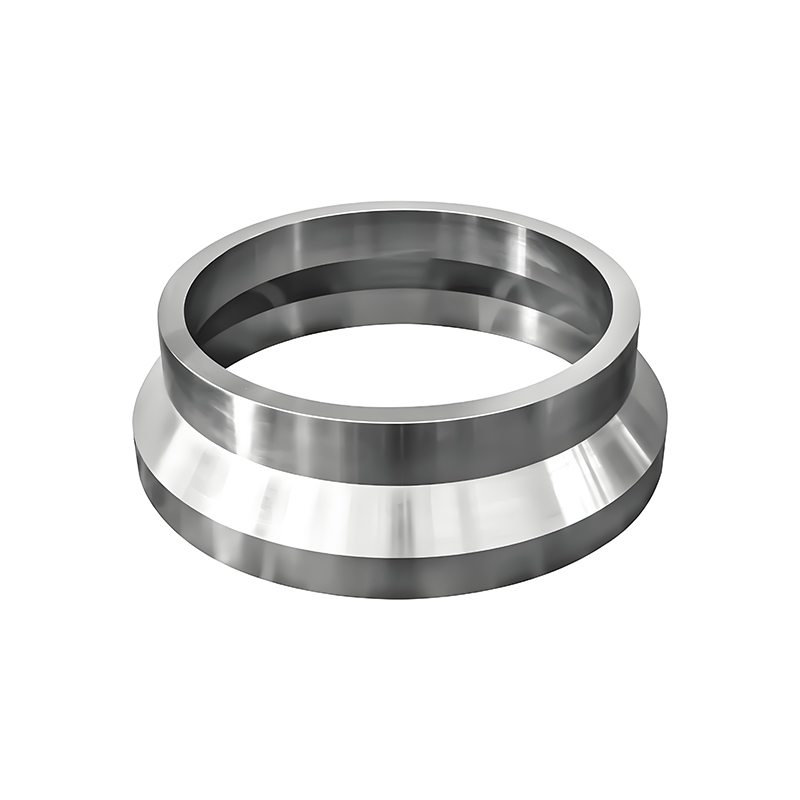 Forjados de Materiales Especiales en Aluminio y Acero Inoxidable Explore piezas forjadas personalizadas hechas de grados como aluminio 6061, 7075, 5083 y aceros inoxidables 304, 316, 17-4PH, adecuadas para aplicaciones exigentes de aleaciones de alta temperatura. Ver producto →
Después de la forja, las piezas de titanio no se templan como el acero. Se enfrían con aire en calma y luego se someten a un ciclo de tratamiento térmico específico según la aleación y la clase de resistencia deseada.
Para Ti-6Al-4V, el recocido se realiza a 700–850 °C, seguido de enfriamiento por aire. El tratamiento con solución y el envejecimiento a 900–960 °C y luego a 480–600 °C producen una mayor resistencia con cierto sacrificio en la tenacidad a la fractura. Debido a que el titanio reacciona con el oxígeno por encima de los 650°C, cualquier tratamiento térmico debe realizarse en una atmósfera controlada o con recubrimientos protectores. Una superficie libre de incrustaciones preserva la resistencia a la fatiga del material.
El mecanizado de piezas forjadas de titanio también difiere del acero. La baja conductividad térmica del metal concentra el calor en el filo, lo que provoca un rápido desgaste de la herramienta. Las herramientas de carburo con refrigerante a alta presión y velocidades de husillo lentas son estándar. Los tornos de torneado vertical y horizontal CNC de Maiterio se utilizan habitualmente para terminar anillos y ejes de titanio con una rugosidad superficial de Ra 0,8 µm o mejor.
La aceptación final de una forja de titanio depende de tres controles independientes: microestructura, solidez ultrasónica y propiedades mecánicas.
La evaluación de la microestructura utiliza secciones metalográficas grabadas con el reactivo de Kroll para verificar que el procesamiento α-β no cruzó el transus β. Las pruebas ultrasónicas detectan huecos, inclusiones y grietas internas que son invisibles a simple vista. Las pruebas de tracción, impacto y dureza confirman que la resistencia y la ductilidad coinciden con las especificaciones del pedido. Además, para aplicaciones aeroespaciales y energéticas se requiere una cadena de trazabilidad completamente documentada desde la fundición del lingote hasta el mecanizado final. El sistema de gestión de calidad de Maiterio sigue las normas ISO 9001 y 14001, con rutinas de prueba internas para materiales de alta aleación.
La causa más frecuente de rechazo de la forja de titanio es el sobrecalentamiento a través del transus β. Es por eso que cada proceso confiable de forja de titanio incluye un remojo verificado por termopar y un registro escrito del horno.
La forja de titanio requiere un rango de temperatura más estrecho, velocidades de deformación más lentas, matrices precalentadas y un control de la atmósfera del horno más estricto. El β-transus es un límite superior estricto para la mayoría de las aleaciones α-β, mientras que el acero no tiene un límite de engrosamiento de grano equivalente para los aceros al carbono y aleados ordinarios.
β-transus es la temperatura a la que una aleación de titanio se convierte completamente en fase β. Superarlo incluso en 10 °C durante el forjado puede producir una estructura completamente β que se transforma en placas α gruesas, lo que reduce la ductilidad y la vida a fatiga. Los ingenieros de procesos miden la transmisión real de cada lote mediante análisis térmico diferencial.
Sí. Los anillos sin costura de titanio se laminan en molinos radiales-axiales. El proceso utiliza los mismos controles térmicos que la forja con matriz abierta, pero el modo de deformación imparte un flujo de grano circunferencial, lo cual es beneficioso para pistas de rodamientos y bridas sujetas a tensión circular.
El rectificado elimina la carcasa α enriquecida con oxígeno y el mecanizado elimina cualquier resto de incrustaciones o descarburación. Luego, las piezas se tratan térmicamente, se enderezan si es necesario y se examinan mediante tintes penetrantes o pruebas ultrasónicas antes de su aceptación.
 Forjas de aleación de titanio TA10
 Forjas de aleación de titanio TC4
 Forjas de acero inoxidable 2Cr13
 Forjas de aleación 2A12 AL
 Forjas de acero inoxidable 17-4ph
 Bloques forjados en campo de maquinaria de construcción pesada
 Forjas de aleación 5A06 AL
 Forjas de acero inoxidable dúplex CD4MCU
 Forjas de aleación 5083 AL
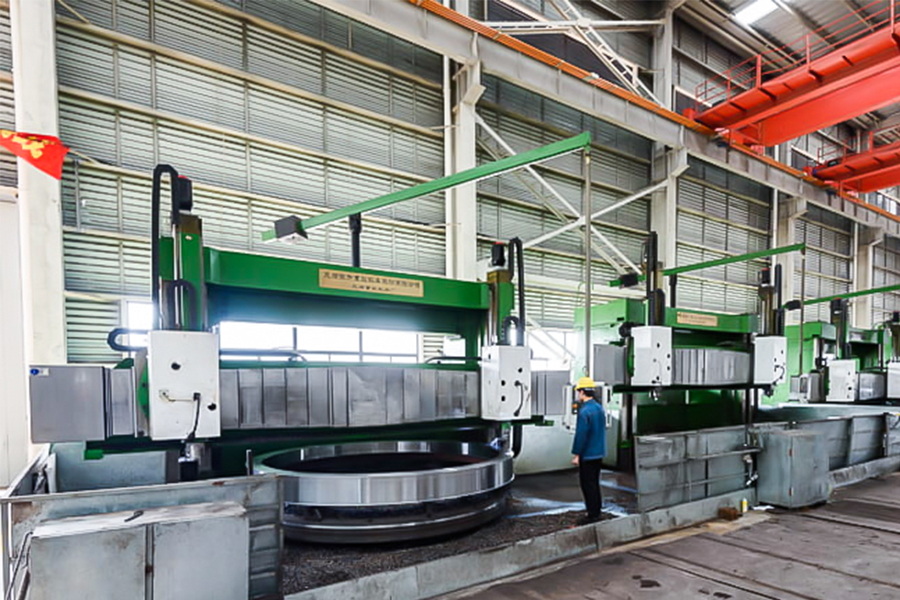 Torno giratorio vertical CNC de doble columna
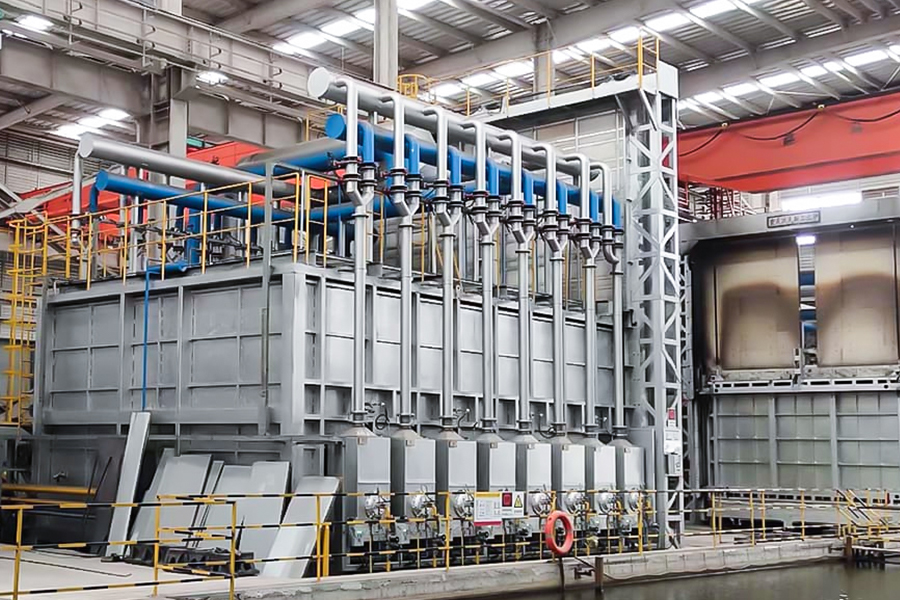 Horno de tratamiento térmico
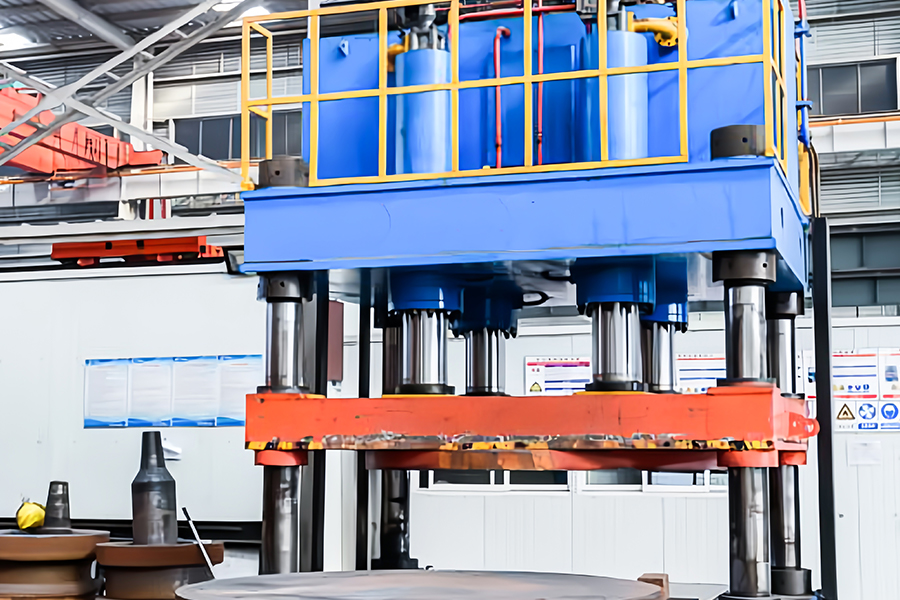 Enderezador
No.1317 Gangcheng Road, ciudad de Daxin, Zhangjiagang, Jiangsu, China
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP de Ventas
[email protected]
Maggie Xia -VP de Ventas
[email protected]

 Anterior